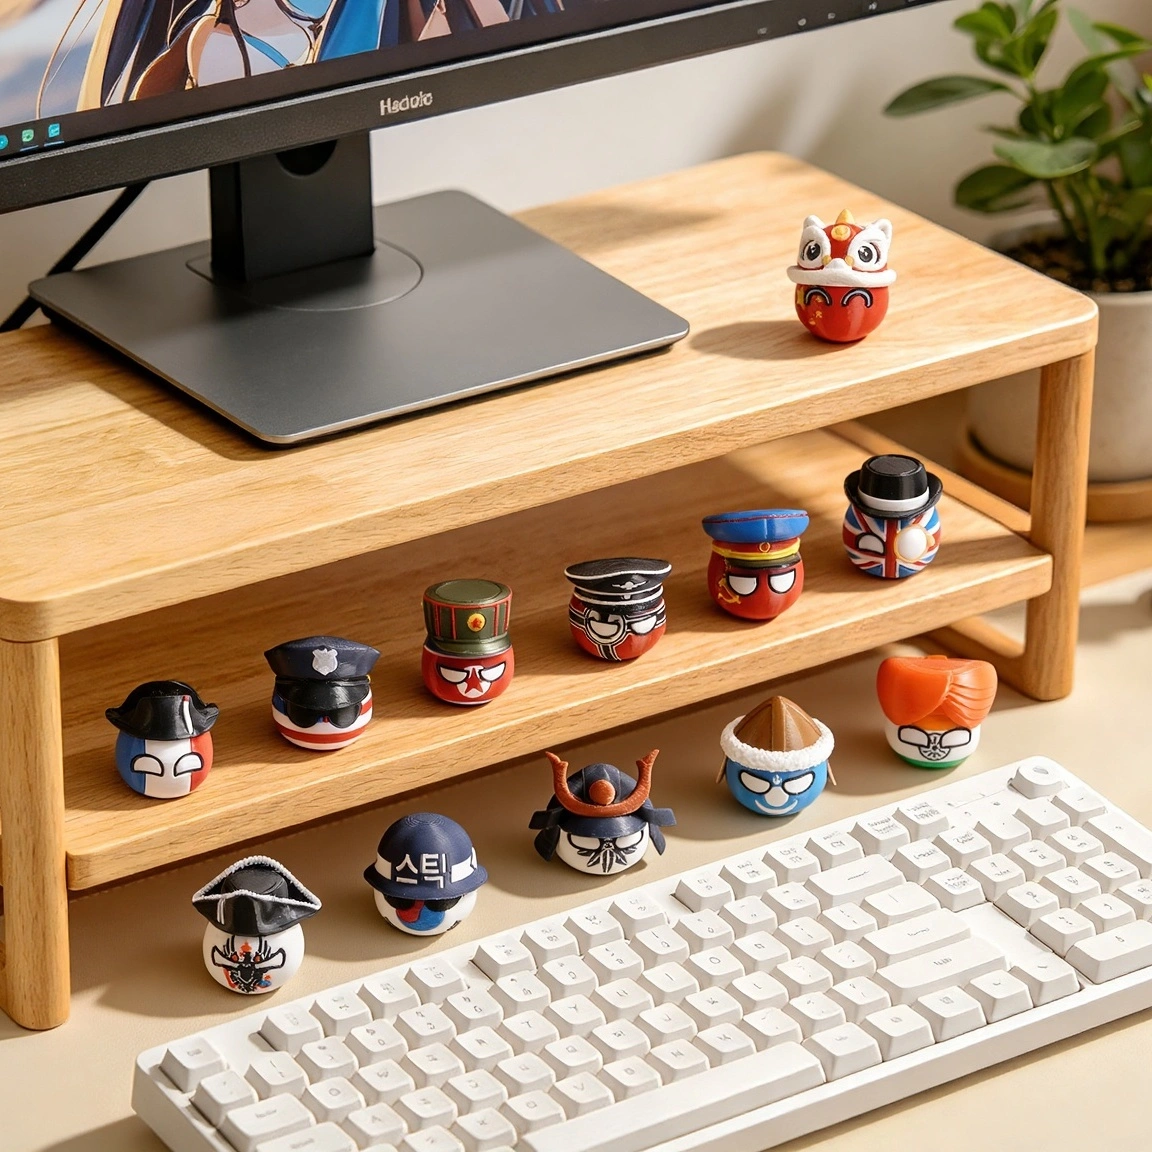
FDM 3B Baskılı Modeller & Figürler
Malzemenin Bilgileri
Marka:
ModMagic Evi
Özellikler:
FDM 3B Baskı


Üretim Süreci ve Eklemeli Ustalık
Bu masaüstü model koleksiyonu, gelişmiş FDM (Erimiş Birikim Modelleme) 3D baskı teknolojisi kullanılarak üretilmiştir. Bu bilgisayar kontrollü eklemeli üretim süreci, ısıtılmış termoplastik filamentleri ince çaplı bir nozlenden hassas bir şekilde ekstrüde ederek fiziksel üç boyutlu nesneleri katman katman inşa eder.
Yapısal ve Görsel Özellikler:
-
Katman Arası Yapışma ve Dayanıklılık: Malzemeyi sürekli, örtüşen termal yollarda biriktirerek, modeller yatay eksenler boyunca yüksek yapısal bütünlük ve mükemmel gerilme dayanımı sergiler, bu da onları standart el ile işleme ve küçük çarpmalara karşı dayanıklı kılar.
-
Geometrik Sadakat: Otomatik mekanik ekstrüzyon, orijinal dijital CAD dosyalarına yüksek hassasiyet ve çoğaltma sadakati sağlar, karmaşık geometrileri, organik eğrileri ve keskin açıları fiziksel formlara doğru bir şekilde çevirir.
-
Termal Eğilme Direnci: Polimer, standart iç ortam sıcaklıkları altında rijit yapısal profiline devam eder, çok yıllık sergilerde çarpıklık, yayılma veya sarkma önler.
-
Yüzey Yansıma Kontrolü: Ekstrüde edilen malzeme tutarlı bir saten-mat bitişik sunar. Bu yüzey özelliği, sert ortam ışığı yansımalarını en aza indirir, ışığın ve gölgenin modelin geometrik konturlarını doğal olarak vurgulamasına izin verir.
-
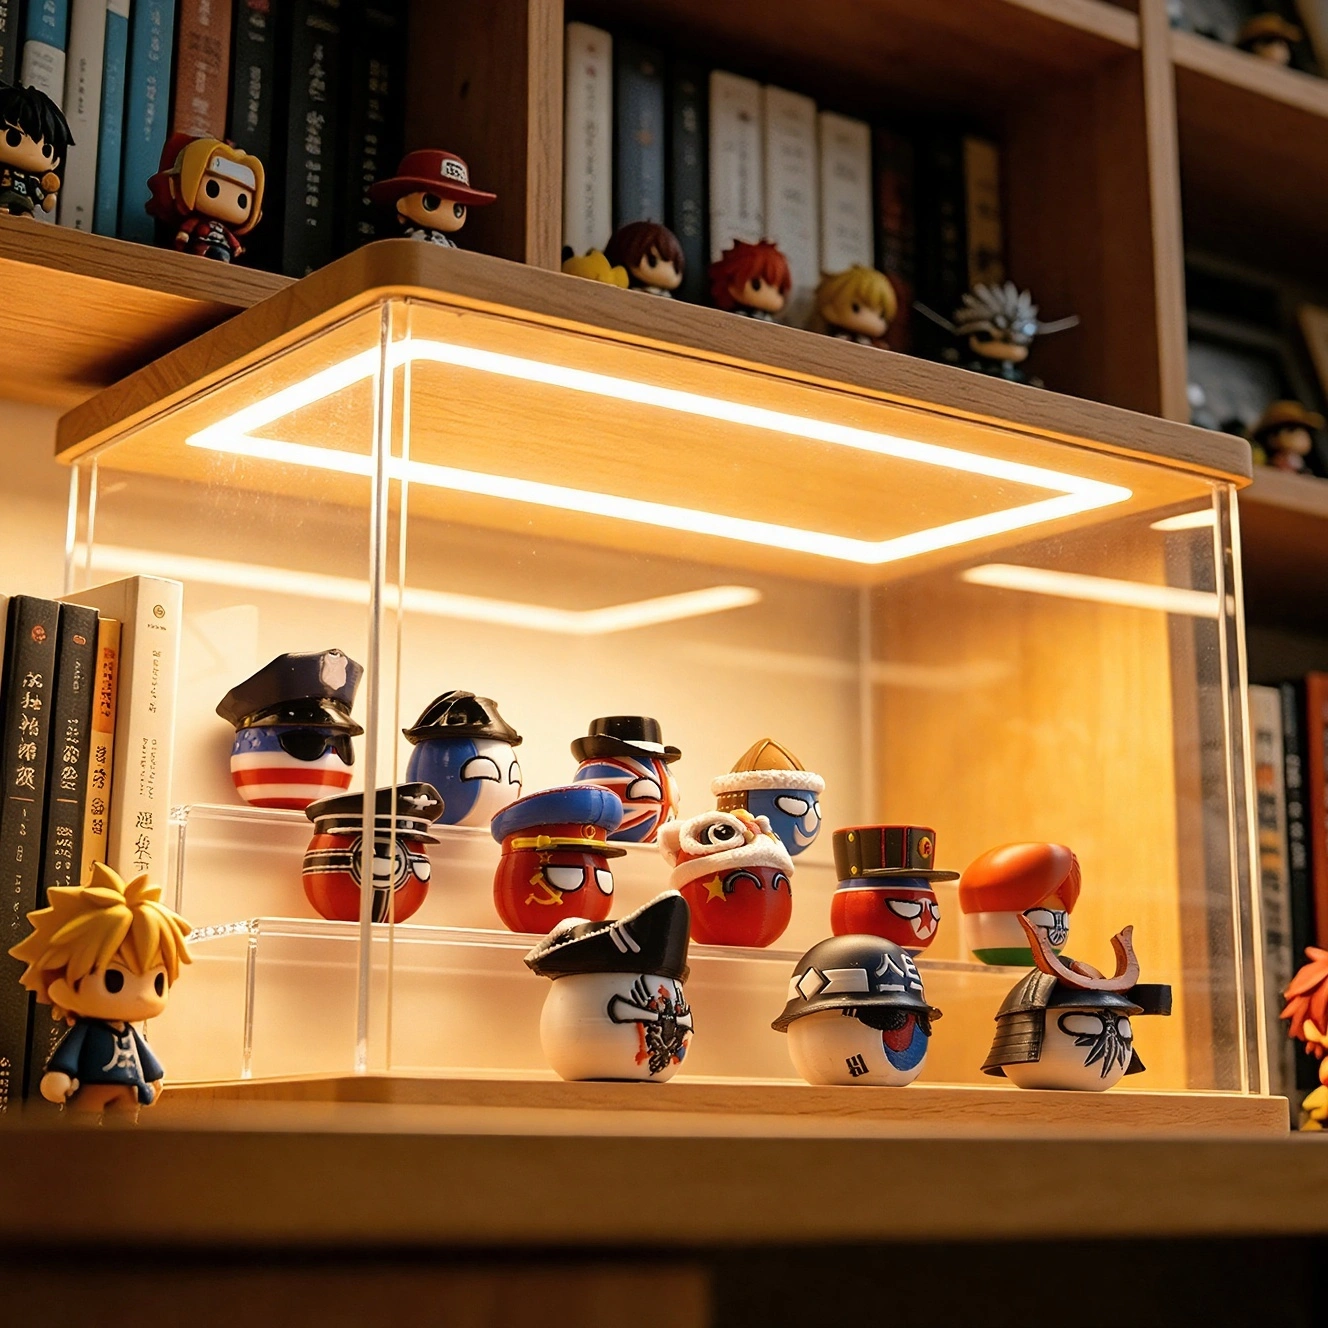
Çevresel ve Bileşimsel Güvenlik: Seçilen termoplastik filament, toksik olmayan, kimyasal olarak stabil ve işlem sonrası tamamen kokusuzdur, bu da onu ev ortamlarında, ofis alanlarında ve kapalı sergi dolaplarında uzun süre yerleştirilmesi için güvenli kılar.
-
İç Doldurma Mimarisi: Modelin iç kısmı yüksek verimli bir geometrik doldurma matrisi (örneğin jiroit veya bal arısı deseni) içerir. Bu yapı, dayanıklılık-kütle oranını optimize eder, rijit iç destek sağlarken genel ağırlığı yönetir.
-
Merkez Kütle Optimizasyonu: İç doldurma yoğunluğunun dağılımı, dilimleme süreci sırasında stratejik olarak dengeleyerek düşük bir merkez kütle sağlanmasını sağlar. Bu, modellerin—hatta benzersiz veya üst ağırlıklı geometrilere sahip olanların—düz yüzeylerde stabil ve güvenli bir şekilde dengelemelerine izin verir.
-
Hassas Üstü Çıkan Kısım Yönetimi: Karmaşık dış uzantılar ve üstü çıkan kısımlar, kalibre edilmiş geçici destek yapıları kullanılarak baskılanır, bu da temiz sınır çizgileri sağlar ve hızlı soğuma aşamasında malzeme sarkmasını önler.
-
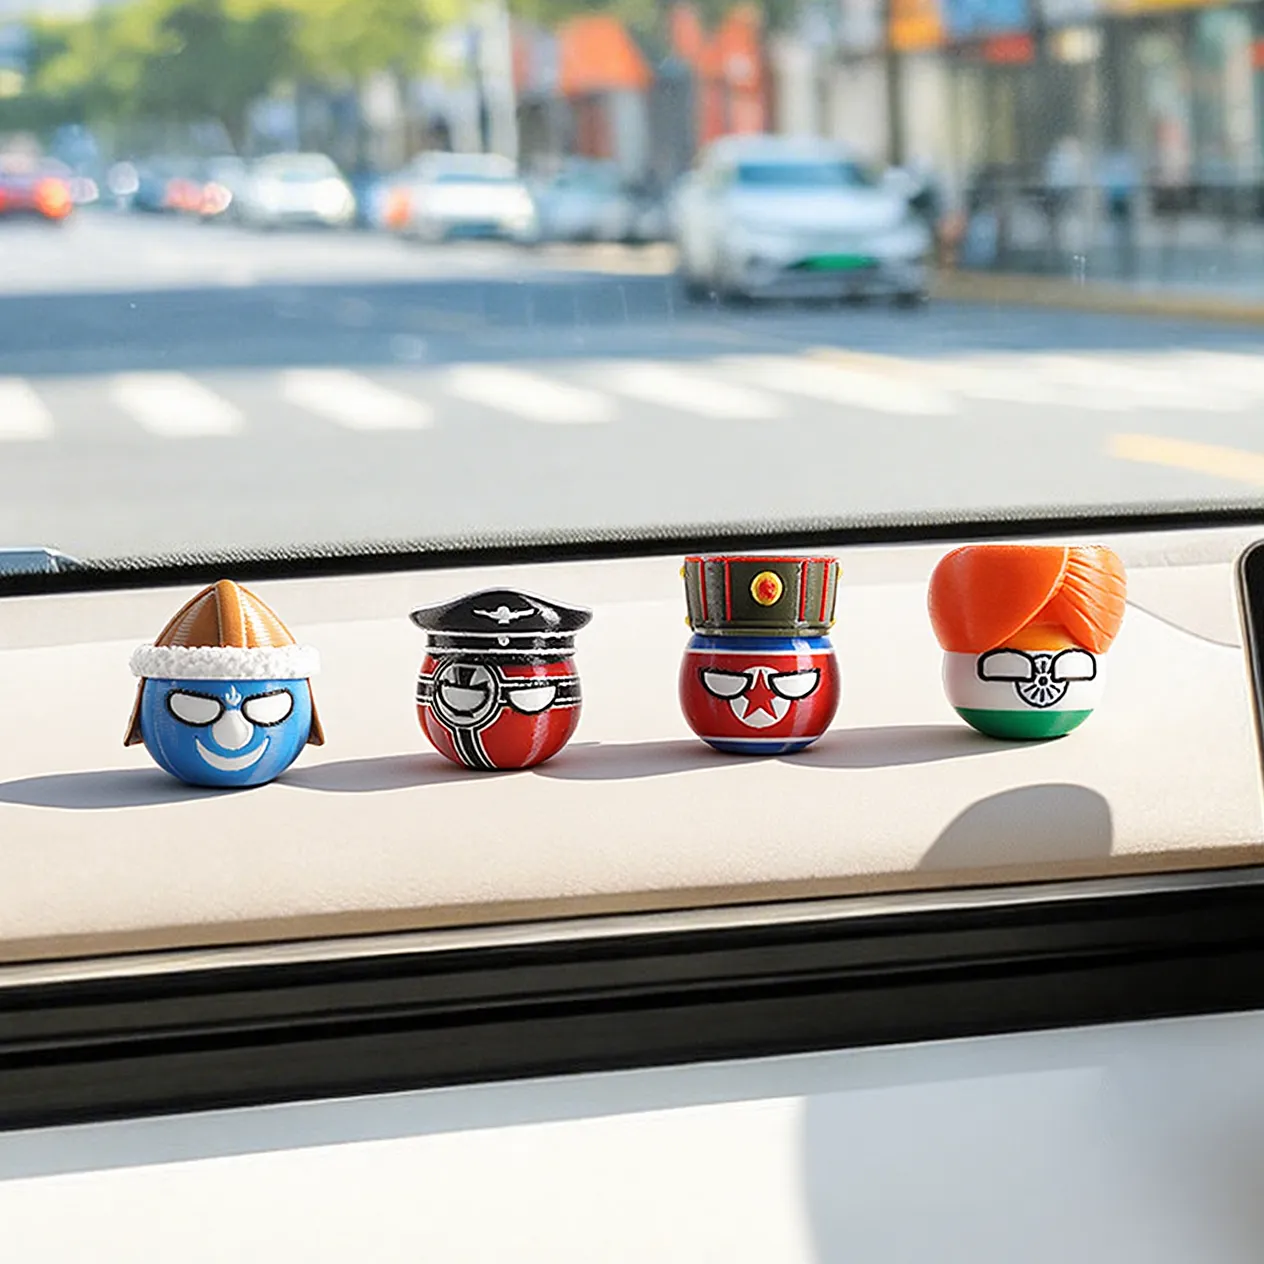
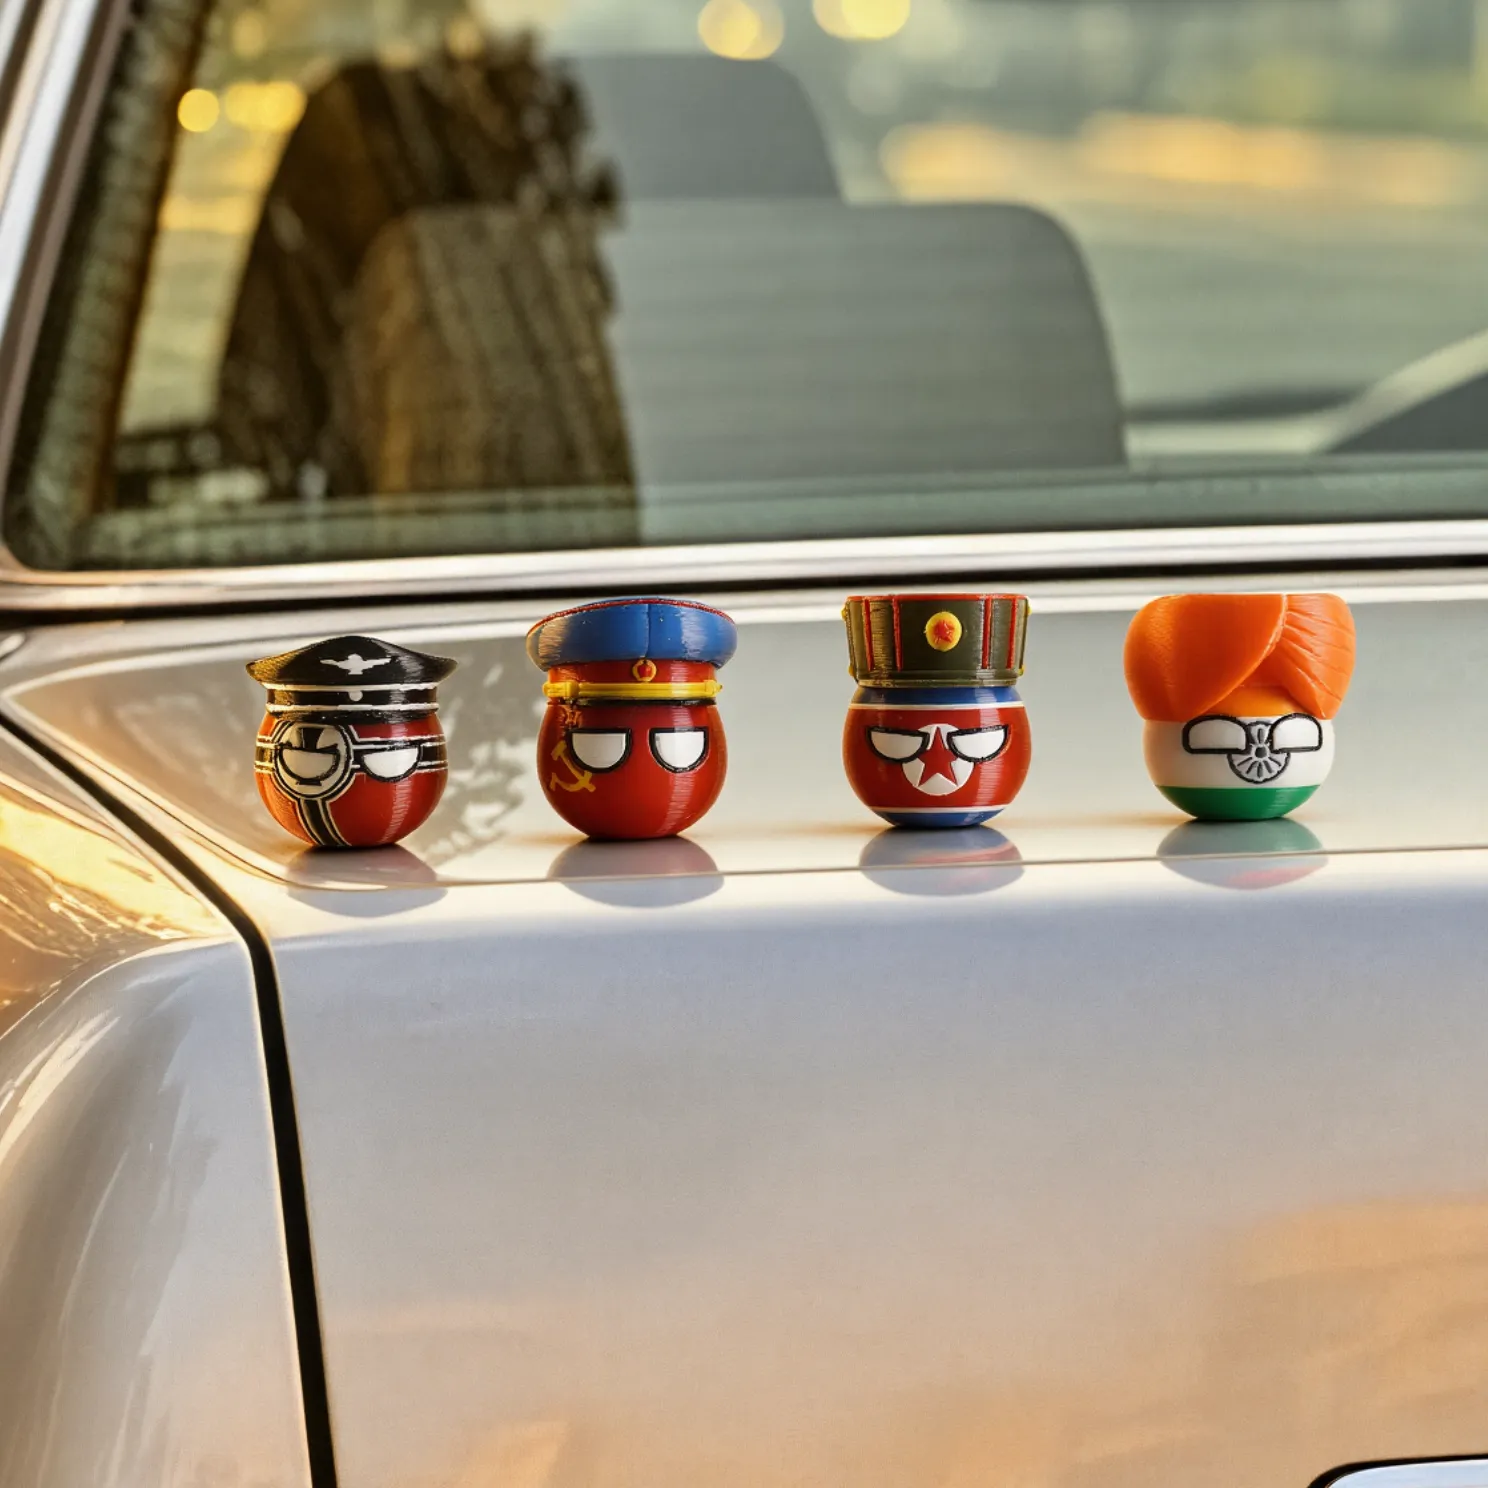
Sıcaklık Regülasyonu: FDM baskısında kullanılan termoplastik malzemeler, yükseltilmiş sıcaklıklara duyarlıdır. Modelleri doğrudan ısı kaynaklarına, yaz aylarında havalandırılmayan araçlara veya yakın mesafeli, yüksek wattlı kızılötesi aydınlatmalara maruz bırakmayın, çünkü bu termal deformasyona neden olabilir.
-
Ultraviyole (UV) Maruziyeti: Doğrudan güneş ultraviyole (UV) radyasyonuna uzun süreli ve sürekli maruz kalma, zamanla kademeli renk değişikliği veya polimer bozulmasına yol açabilir. Modellerin dolaylı güneş ışığında veya LED aydınlatma koşulları altında sergilenmesi önerilir.
-
Temizlik Protokolleri: Birikmiş toz, kuru, yumuşak tüylü bir fırça veya düşük basınçlı sıkıştırılmış hava kullanılarak çıkarılmalıdır. Modeli sıcak suya batırmayın veya agresif kimyasal çözücüler (aseton, benzen veya yüksek konsantrasyonlu alkol gibi) kullanmayın, çünkü bu bileşikler termoplastik yüzey bağlarını kimyasal olarak bozar ve çözebilir.
Malzeme Spesifikasyonları ve Polimer Özellikleri
Modeller, boyutsal stabilite, net detay tutumu ve uzun vadeli çevresel dayanıklılık için özel olarak mühendislik yapılan premium, endüstriyel sınıf termoplastikler kullanılarak üretilmiştir.
Malzeme Özellikleri:
İç Mühendislik ve Denge Optimizasyonu
Dış estetik detay ile fiziksel stabilite arasında bir denge elde etmek için her modelin iç mimarisi, katı bir kütle olarak baskılanmak yerine yapısal olarak mühendislik yapılır.
İç Matris ve Fizik:
Teknik Veri Sayfası (TDS)
| Parametre | Spesifikasyonlar ve Standartlar |
| Üretim Teknolojisi | FDM (Erimiş Birikim Modelleme) / Eklemeli Üretim |
| Malzeme Bileşimi | Premium Rijit Termoplastik Polimer (PLA/PETG Mühendislik Karışımı) |
| Standart Katman Yüksekliği | 0.12mm – 0.20mm (Mikro detay tanımı için optimize edilmiş) |
| İç Doldurma Yoğunluğu | 10% – 20% (İç geometrik matris yapısal destek) |
| Yüzey Bitişi | İşlenmemiş Ham FDM Dokusu (Gerçek katman çizgisi bitişi) |
| Önerilen Ortam | İç sergi; 55°C (131°F)'i aşan ortamlardan kaçının |
El ile İşleme, Bakım ve Bakım Kılavuzu
FDM 3D baskılı modelinizin uzun vadeli yapısal bütünlüğünü ve estetik korunmasını sağlamak için lütfen aşağıdaki teknik bakım talimatlarına uyun:
Önerilen ürünler
2D Konsept'ten 3D Modelleme Hizmeti | Özel Karakter Dijital Heykeltıraşlığı
Profesyonel 2D'den 3D'ye karakter modelleme ve dijital heykeltıraşlık hizmeti. Eskizleri, referans görüntüleri ve konseptleri aksiyon figürleri, heykücükler ve koleksiyon eşyaları için baskıya hazır STL dosyalarına dönüştürüyoruz.
Çok Malzemeli Özel 3D Baskı Hizmeti Çin | Endüstriyel Üretim
Çin'deki talep üzerine endüstriyel 3D baskı hizmeti. Prototipler ve toplu üretim için hassas reçine, mühendislik plastikleri, naylon, metal ve esnek malzemeleri destekliyoruz.
Tek Dönüşüm 3D Baskı Hizmeti | Özel Eylem Figürleri
Çin'de Endüstriyel SLA Reçine 3D Baskı Hizmeti. Özel heykeller ve anime reçine heykelleri için 2D kavramlarından ve 3D heykellerden prototiplemeye ve toplu üretime kadar tam süreç çözümleri.


